


Çin'den OEM 3600t Çift Etkili Hidrolik Pres Tedariki
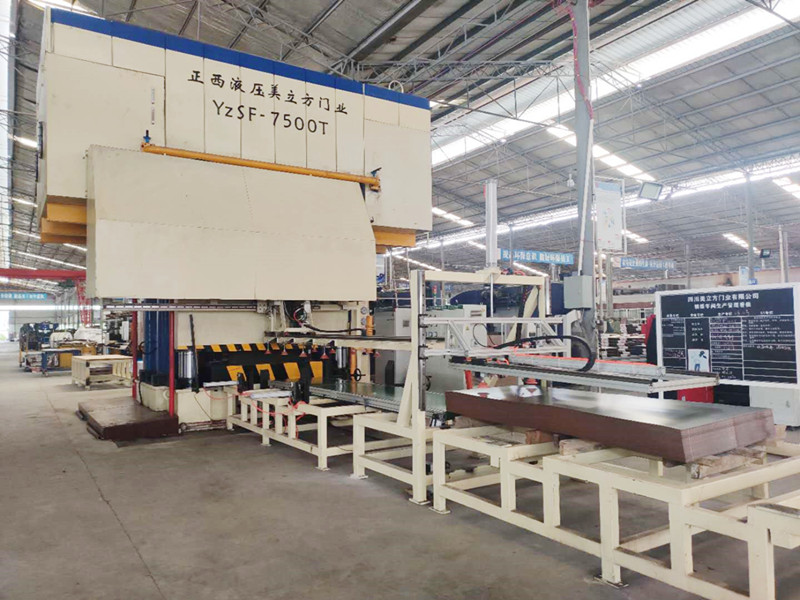
Gelişmiş teknolojiler ve tesisler, titiz yüksek kalite kontrolü, uygun fiyatlar, üstün hizmetler ve potansiyel müşterilerle yakın işbirliği ile, Çin'den OEM 3600t Çift Etkili Hidrolik Pres tedariği konusunda müşterilerimize en iyi fiyatı sunmaya kendimizi adadık. Ürünlerimiz düzenli olarak birçok Grup ve Fabrikaya tedarik edilmektedir. Aynı zamanda ürünlerimiz ABD, İtalya, Singapur, Malezya, Rusya, Polonya ve Orta Doğu'ya satılmaktadır. Gelişmiş teknolojiler ve tesisler, titiz yüksek kalite kontrolü, uygun fiyatlar, üstün hizmetler ve potansiyel müşterilerle yakın işbirliği ile müşterilerimize en iyi fiyatı sunmaya kendimizi adadık.Çin Hidrolik Presi, Pres MakinesiArtık uzman bir satış ekibimiz var; en iyi teknoloji ve üretim süreçlerine hakimler, dış ticaret satışlarında yıllarca deneyime sahipler, müşterilerle sorunsuz bir şekilde iletişim kurabiliyorlar ve müşterilerin gerçek ihtiyaçlarını doğru bir şekilde anlayarak, müşterilere kişiselleştirilmiş hizmet ve benzersiz ürünler sunabiliyorlar.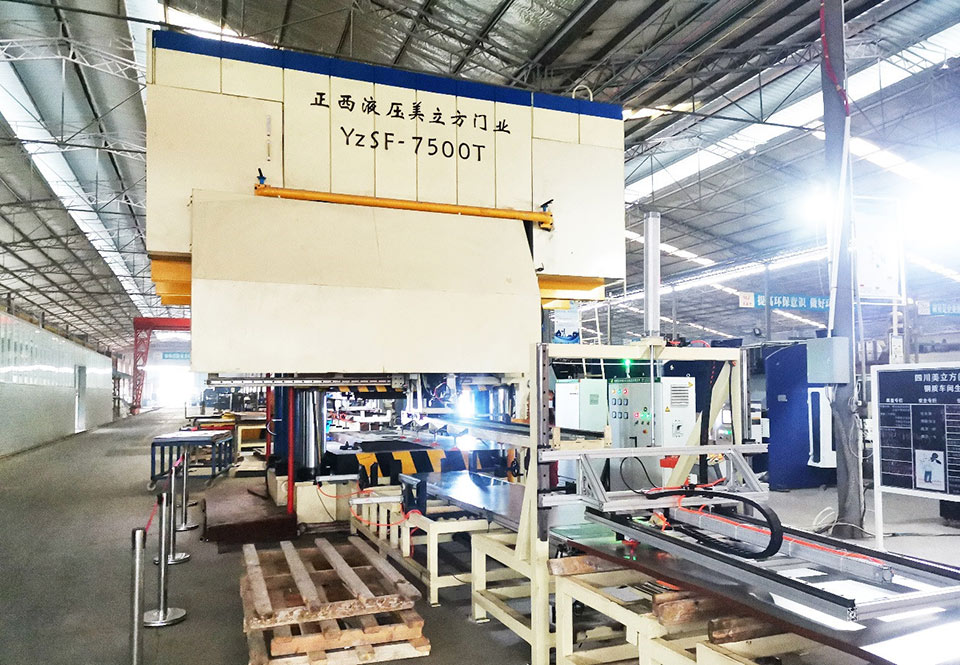
Şirket Vakası
Başvuru
Bu makine esas olarak metal kapı kabartma işlemleri için uygundur. Ekipman iyi sistem rijitliğine, yüksek hassasiyete, uzun ömre ve yüksek güvenilirliğe sahiptir. Sac metal parçaların kabartma işlemi günde 3 vardiya üretim kapasitesine uygundur.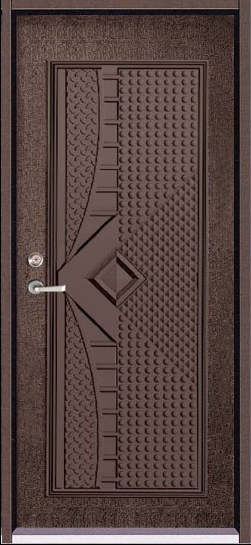
Makine Parametreleri
| İsim | Birim | Değer | Değer | Değer | Değer | |
| Model | Yz91-4000T | Yz91-3600T | Yz91-2500T | Yz91-1500T | ||
| Ana silindir kuvveti | KN | 40000 | 36000 | 25000 | 15000 | |
| Gün ışığı | mm | 500 | 500 | 500 | 500 | |
| Ana silindir Strok | mm | 400 | 400 | 400 | 400 | |
| Silindir Adedi. | / | 6 | 6 | 6 | 6 | |
| Masa boyutu
| LR | mm | 1600 | 1600 | 1400 | 1400 |
| FB | mm | 2600 | 2600 | 2400 | 2400 | |
| Kaydırıcı hızı | Aşağı | mm/s | 80-120 | 80-120 | 80-120 | 80-120 |
| Geri dönmek | mm/s | 100 | 100 | 100 | 100 | |
| Çalışma | mm/s | 10-15 | 10-15 | 10-15 | 10-15 | |
Kapı Kalıpları ve Desenleri
 |  |
Müşterilerimizin seçebileceği farklı desenler sunabiliriz, kalıplar da sağlayabiliriz. Kalıp fabrikamızda test edilecektir.
| | |
Kalıp, 1 adet kalıp çerçevesi ve birden fazla kalıp çekirdeği seti içerir; müşteri farklı desenler oluşturabilir ve sadece 1 adet kalıp çerçevesi satın alması yeterlidir.
Güvenlik Cihazı
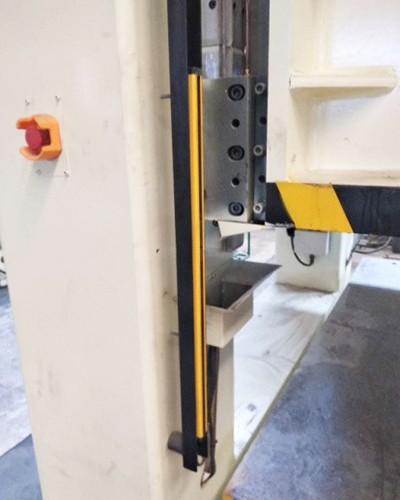
Fotoelektrikli Güvenlik Koruması Ön ve Arka
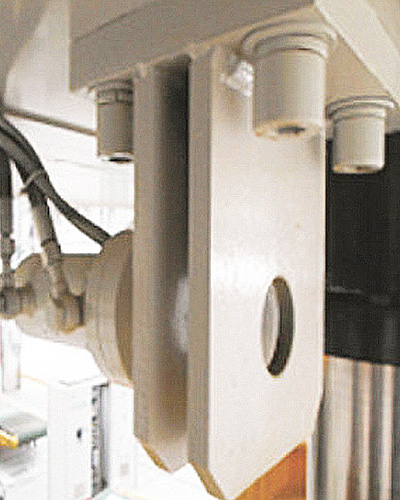
Üst Ölü Noktada Sürgü Kilitleme
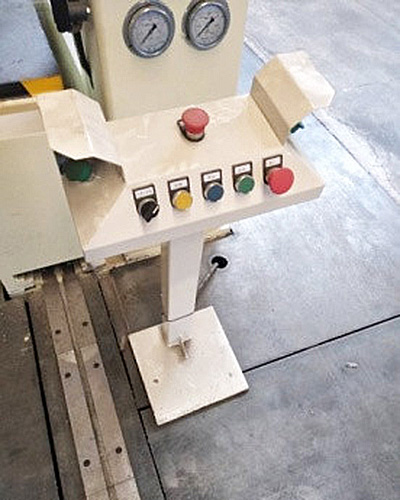
İki Elle Çalıştırma Standı
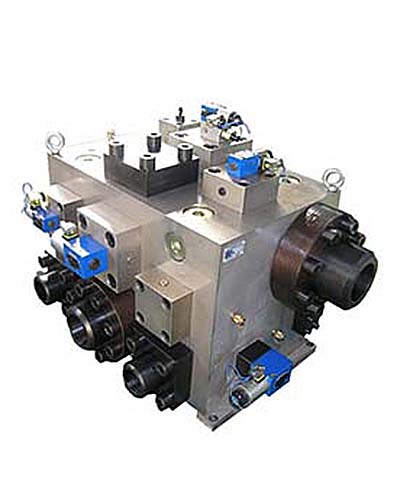
Hidrolik Destek Sigorta Devresi
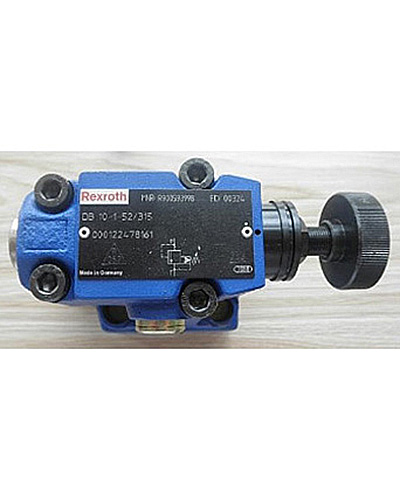
Aşırı Yük Koruması: Emniyet Valfi
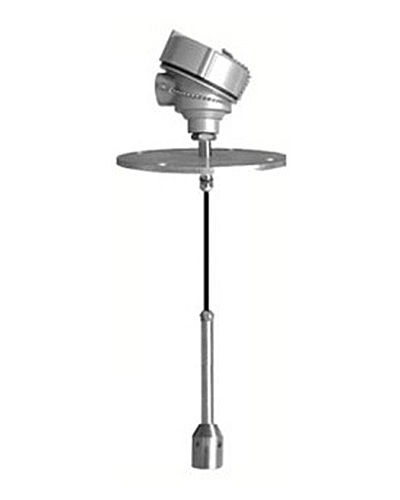
Sıvı Seviye Alarmı: Yağ seviyesi
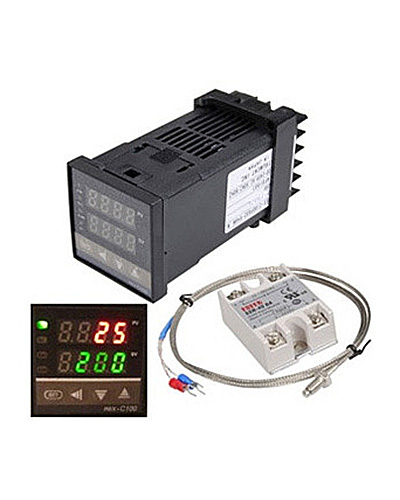
Yağ sıcaklığı uyarısı
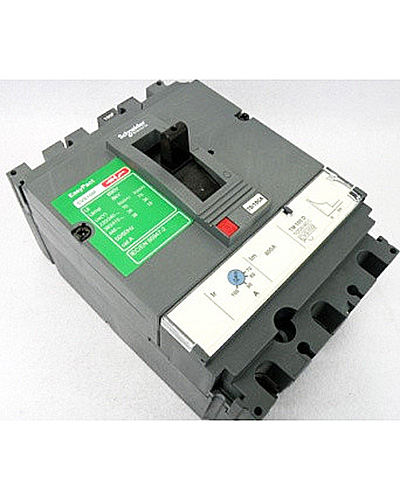
Her bir elektrikli parça aşırı yük korumasına sahiptir.
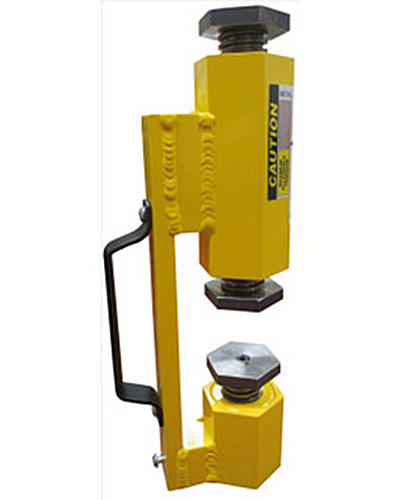
Güvenlik blokları
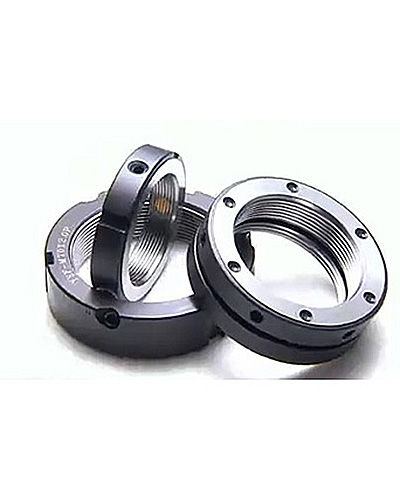
Hareketli parçalar için kilit somunları mevcuttur.
Presleme işleminin tüm aşamalarında güvenlik kilitleme fonksiyonu bulunur; örneğin, hareketli çalışma tablası, yastık başlangıç konumuna dönmedikçe çalışmaz. Hareketli çalışma tablası baskı yaparken sürgü baskı yapamaz. Çakışma işlemi meydana geldiğinde, dokunmatik ekranda alarm görüntülenir ve çakışmanın ne olduğu gösterilir.
Elektrik Kontrol Sistemi
1. Elektrik sistemi, güç devresi ve kontrol devresinden oluşmaktadır. Güç devresi 380V, 50Hz olup, yağ pompası motorunun çalıştırılması, durdurulması ve korunmasından sorumludur. Kontrol devresi sistemi, takım tezgahının çeşitli proses eylem döngülerini gerçekleştirmek için dokunmatik ekranlı ana kontrol ile birleştirilmiş PLC programlanabilir kontrol ünitesini kullanmaktadır. 2. Ana güç dağıtım kontrol bileşenleri ana kontrol kabinine monte edilmiştir ve ana kontrol kabini gövdenin sağ tarafında yere yerleştirilmiştir; ekipman yürütme bileşenleri yumuşak tellerle bağlanmıştır, ana kabin çıkışları düzenlidir ve kontrol hatları, kolay sökme ve bakım için havacılık fişleriyle bağlanmıştır. 3. Kontrol bölümünün temel işlevi “PLC” programlanabilir mantık kontrol ünitesi tarafından üstlenilmiştir. Prosesin ihtiyaçlarına göre, yer değiştirme sensörleri, hareket anahtarları, basınç sensörleri vb. gibi algılama elemanları tarafından ölçülen sinyallere dayanarak, ana kontrol bileşenleri (seçim anahtarları, düğmeler vb.) tarafından verilen komutlar, makinenin ve tahrik hidrolik pilot valfinin ve diğer cihazların anahtarlama ve analog değerlerini işleyerek hidrolik aktüatör silindirinin basınç ve yer değiştirmesinin kontrolünü gerçekleştirir ve ardından makinenin üretim sürecini tamamlar. Kaydırıcının stroku, mutlak yer değiştirme sensörü ile kontrol edilir. Yer değiştirme sensörü, kolonun iç kısmının üst tarafına yerleştirilmiştir. Strok ve pozisyon dönüşüm noktası doğrudan dokunmatik ekranda ayarlanabilir ve görüntülenebilir. Ayrıca, beklenmedik durumlarda çift koruma için üst ve alt limit anahtarları bulunmaktadır. 4. Ekipmanın merkezi işletim kontrol paneli, ana kontrol kabininde yer almaktadır ve panelde dokunmatik panel endüstriyel ekran, çalışma durumu gösterge ışığı ve gerekli işletim düğmeleri ve seçim anahtarları yer almaktadır. Elektrik sistemi, güç devresi ve kontrol devresinden oluşmaktadır. Güç devresi 380V, 50HZ olup, yağ pompası motorunun çalıştırılması, durdurulması ve korunmasından sorumludur. Kontrol devresi sistemi, takım tezgahının çeşitli proses eylem döngülerini gerçekleştirmek için dokunmatik ekranlı ana kontrol ile birleştirilmiş PLC programlanabilir kontrol ünitesini kullanır. Ana güç dağıtım kontrol bileşenleri ana kontrol kabinine monte edilmiştir ve ana kontrol kabini gövdenin sağ tarafında yere yerleştirilmiştir; ekipman yürütme bileşenleri yumuşak tellerle bağlanmıştır, ana kabin çıkışları düzenlidir ve kontrol hatları, kolay sökme ve bakım için havacılık fişleriyle bağlanmıştır. 5. Kontrol bölümünün temel işlevi “PLC” programlanabilir mantık kontrol ünitesi tarafından üstlenilir. Prosesin ihtiyaçlarına göre, ana kontrol bileşenleri (seçim anahtarları, düğmeler vb.) tarafından verilen komutlar, yer değiştirme sensörleri, hareket anahtarları, basınç sensörleri vb. gibi algılama elemanları tarafından ölçülen sinyallere dayanarak, makinenin ve tahrik hidrolik pilot valfinin ve diğer cihazların anahtarlama ve analog değerlerini işler ve hidrolik aktüatör silindirinin basınç ve yer değiştirmesinin kontrolünü gerçekleştirir ve ardından makinenin üretim sürecini tamamlar. Kaydırıcının stroku, mutlak yer değiştirme sensörü tarafından kontrol edilir. Yer değiştirme sensörü, kolonun iç kısmının üst tarafına yerleştirilmiştir. Hareket ve pozisyon dönüştürme noktası doğrudan ayarlanabilir ve dokunmatik ekranda görüntülenebilir. Ayrıca, beklenmedik durumlarda çift koruma için üst ve alt limit anahtarları bulunmaktadır. 6. Ekipmanın merkezi işletim kontrol paneli ana kontrol kabinine yerleştirilmiştir ve panel üzerinde dokunmatik endüstriyel ekran, çalışma durumu gösterge ışığı ve gerekli işletim düğmeleri ve seçim anahtarları yer almaktadır.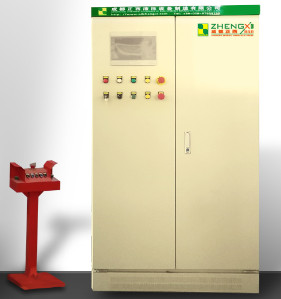
Hidrolik Sistem
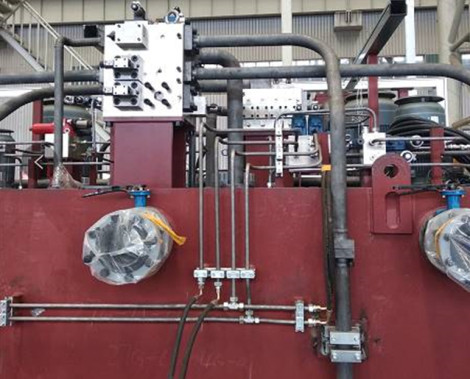
Özellik:1. Yağ tankına zorlamalı soğutmalı filtreleme sistemi (endüstriyel plaka tipi su soğutma cihazı, sirkülasyonlu su ile soğutma, yağ sıcaklığı ≤55℃) yerleştirilmiştir; bu sayede makinenin 24 saat boyunca istikrarlı bir şekilde çalışması sağlanır. 2. Hidrolik sistem, hızlı tepki hızı ve yüksek iletim verimliliğine sahip entegre kartuş valf kontrol sistemini kullanır. 3. Yağ tankı, hidrolik yağın kirlenmemesini sağlamak için dışarıyla iletişim kuran bir hava filtresi ile donatılmıştır. 4. Dolum valfi ile yakıt tankı arasındaki bağlantı, titreşimin yakıt tankına iletilmesini önlemek ve yağ sızıntısı sorununu tamamen çözmek için esnek bir bağlantı kullanır.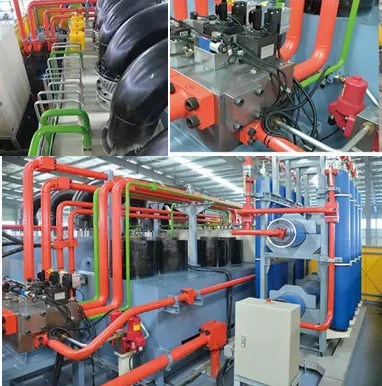
Teknik Hareket
1.Pres makinesi 4 modda çalıştırılabilir: ayarlama (adım adım), manuel, yarı otomatik ve tam otomatik; çalışma modu ayrıca 2 moda ayrılabilir: sabit mesafeli şekillendirme ve sabit basınçlı şekillendirme.2. Sabit mesafe modu:Sürgü ve yastığın mevcut konumları önceden belirlenmiş bir konuma ulaştığında, mevcut çalışma durdurulur. Sürgülerin sabit mesafe değeri, sürgünün tam hareket aralığı içindedir.3. Sabit basınç modu:Sürgü ve yastığın mevcut basınçları önceden belirlenmiş bir basınca ulaştığında, mevcut işlem durdurulur.4. Ayarlama (adım adım):İlgili işlemleri tamamlamak için ilgili fonksiyonel düğmelere basın. Bir düğmeye bir kez basmak, pres makinesinin bir kez kademeli olarak hareket etmesini sağlar. Düğme bırakıldığında pres makinesi durur. Bu mod esas olarak pres makinesini ayarlamak ve kalıbı değiştirmek için kullanılır.5. Kullanım Kılavuzu:Her bir işlev düğmesine basarak ilgili işlemi tamamlayın; her basış bir işlemi tamamlar.6. Yarı otomatik:Tek bir döngüyü tamamlamak için çift elle basma düğmesi: Çift elle basma düğmesine basıldığında, pres makinesi bir dizi işlem eylemini tamamlar (Döngü işlemi önceden ayarlanmalıdır).
Ana Gövde Kaynak Spesifikasyonu
| Stil | TLCH | KB | Talep etmek |
|
| A tarafı H=T2/3 B-yüzü H=T1/3 C≥4 L≤3 | A tarafı 60° B tarafı 35° 1/4≤K≤T | Önce çift taraflı punta kaynağı, sonra arka kaynak, son olarak da estetik kaynak. |
| Silindir tabanı
| Çizime göre | Çizime göre | Önce iki taraflı punta kaynağı, ardından arka kaynak yapın, estetik kaynaktan sonra ısıyı koruyun. |
 | A tarafı H=T/2 B-yüzü H=T/3 C≥4 L≤3 | A tarafı 60° B tarafı 35° 1/4≤K≤10 | Önce çift taraflı punta kaynağı, sonra arka kaynak, son olarak da estetik kaynak. |
 | V şeklinde oluk H=T/3 C≥4 L≤3 | 40°≤B≤60° 1/4≤K≤8 | Önce çift taraflı punta kaynağı, sonra arka kaynak, son olarak da estetik kaynak. |
 | Çift V oluk H=T/3 C≥4 L≤3 | 40°≤B≤60° 1/4≤K≤8 | Önce çift taraflı punta kaynağı, sonra arka kaynak, son olarak da estetik kaynak. |
 | V şeklinde oluk H=T/3 C≥4 L≤3 | 40°≤B≤60° 1/4≤K≤8 | Yukarıdaki gibi T şeklinde işleme, T şekli tamamlandıktan sonra eğimli plaka kaynağı. |
|
| V şeklinde oluk H=T2/3 C≥4 L≤3 | B≤60o 1/4≤K≤10 | Önce punta kaynağı, sonra arka kaynak, son olarak da estetik kaynak. |
 kalça eklemi

 Kör Bölge
Vücut Yapısı Tolerans Tablosu
| Yapı | Öğe | Tolerans |
 | Gövde Yapısının Dış Elemanlarının Simetrisi (Aralık toleransı △ b) | b≤1000 △b≤1.5 1000 b>2000 △b≤3.0 |
 | Gövde yapısı dikdörtgen (diyagonal L toleransı △ L) | L≤2000 △L≤3.0 2000 L>4000 △L≤5.0 |
 | Kolon Yapısının Üst ve Alt Yüzeyleri Arasındaki Paralellik (Üst ve Alt Plakaları İçeren Eğim) | h≤4000 t≤2.0 4000 h>8000 t≤5.0 |
 | Gövde yapısının üst ve alt levhalarının hizasızlığı | L≤2000 t≤2.0 L>2000 t≤3.0 |
Kaynak Açısı Toleransı
| Seviye | Kısa Kenar Boyutu mm | |||
| ≤315 | >315~1m | >1~2m | >2m | |
| A | ≤1,5 | ≤2.0 | ≤2,5 | ≤3.0 |
| B | ≤2,5 | ≤3.0 | ≤3,5 | ≤4.0 |
| A | ±20′ | ±15′ | ±10′ | _ |
| B | ±1° | ±45′ | ±30′ | _ |
Kaynak Şekli ve Konumunun Toleransı
| Seviye | Temel Boyut mm | |||||
| ≤315 | >315~1 | >1~2m | >2~4m | >4~8m | >8m | |
| A | 1.0 | 1.5 | 2.0 | 3.0 | 4.0 | 5.0 |
| B | 2.0 | 3.0 | 4.0 | 6.0 | 8.0 | 10.0 |
| C | 3.0 | 5.0 | 9.0 | 11.0 | 16.0 | 20.0 |
Gelişmiş teknolojiler ve tesisler, sıkı kalite kontrolü, uygun fiyatlar, üstün hizmetler ve potansiyel müşterilerle yakın iş birliği ile, Çin'den OEM 3600t Çift Etkili Hidrolik Pres tedariği konusunda müşterilerimize en iyi fiyatı sunmaya kendimizi adadık. Ürünlerimiz düzenli olarak birçok Grup ve Fabrikaya tedarik edilmektedir. Aynı zamanda ürünlerimiz ABD, İtalya, Singapur, Malezya, Rusya, Polonya ve Orta Doğu'ya satılmaktadır. OEM tedariğiÇin Hidrolik Presi, Pres MakinesiArtık uzman bir satış ekibimiz var; en iyi teknoloji ve üretim süreçlerine hakimler, dış ticaret satışlarında yıllarca deneyime sahipler, müşterilerle sorunsuz bir şekilde iletişim kurabiliyorlar ve müşterilerin gerçek ihtiyaçlarını doğru bir şekilde anlayarak, müşterilere kişiselleştirilmiş hizmet ve benzersiz ürünler sunabiliyorlar.
Ürün kategorileri
-
OEM Çin Çin Menhol Kapağı Hidrolik Pres M...
-
OEM/ODM Çin Çin Derin Çekme Dört Sütunlu Hy...
-
Çin için 315 Tonluk SMC Reçine Menhol Kapağı Fabrikası...
-
2019 Kaliteli Çin FRP Makinesi Karbon Fiber...
-
Çin'den YTK32 Paslanmaz Çelik için Kısa Teslim Süresi...
-
ODM Tedarikçisi Çin En İyi Kalite Yüksek Otomatik Akıllı...


